
İletişime Geçin

Kromlu veya nitrürlenmiş bileşenler şunlardır: elverişsiz olmaktadırlar. Bronz kaplamalar için tel alev püskürtme veya ark püskürtme sırasında bir alevle bir 1/8 "bronz tel eritilir ve daha sonra iş parçasının üzerine basınçlı hava ile ince bir şekilde atomize edilir.
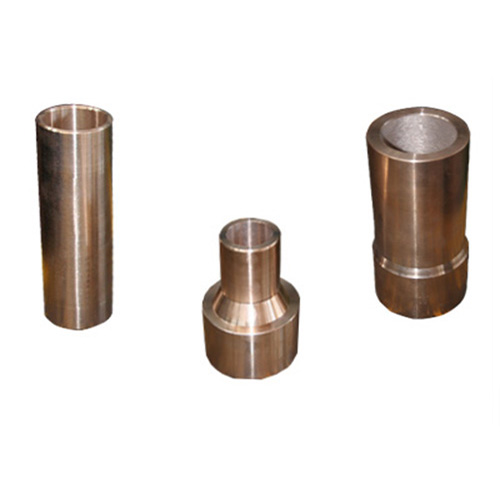
Bronz kaplama durumunda, parçacıklar, DIN 55928 bölüm 4'e göre SA3 kumlama ile ön işlemden geçirilmiş iş parçasında mikro gözenekli bir tabaka oluşturur. Bu bronz kaplı yüzey çok emicidir ve sentetik reçine ile ek olarak mühürlenebilir. Uygulama örnekleri nedeniyle yağ ile daldırma veya fırçalama önerilir.
Önerilen minimum tabaka kalınlıkları, bronz kaplamalar için 100 μm ila 300 μm arasındadır. Bununla birlikte, bunlar müşterinin 3000 μm kalınlığa kadar olan talebi için de yapılabilir. Bronz kaplama malzemeleri DIN EN ISO 14919 Tab.6'ya göre belirtilmiştir. Bronz kaplama duman ve toz üretir, bu nedenle iş, DVS2314'e göre çevresel ve mesleki güvenliği sağlamak için nitelikli, sertifikalı personel tarafından yapılmalıdır.

Bronz kaplamalar, mükemmel kayma ve runflat özelliklerinden dolayı, örn. Bronz, piston yatağı, takım tezgahı milleri, takım tezgahlarında kayan yüzeyler (bronz şeritler) olarak kullanılır. Bronz tabakanın mikro gözenekliliği iyi yağ ve yağ depolamasına neden olur. Yaklaşık 65HB ve HVOF bronz ile tel alevi ile sertlik de daha yüksek. Bronz kaplama yaklaşık 250 ° C'ye kadar kullanılabilir.
Bronz kaplama (yaklaşık 450 ° C'de) ile kıyaslandığında bronz kaplamaların (yaklaşık 60 °C) avantajları, iş parçasının ısıl yükünün göz ardı edilebileceği ve geniş alanlarda bile bir gecikmenin dışlanabileceği yönündedir.